Aya Fasteners গাইড|বল্ট আৰু বাদাম নিৰ্মাণ প্ৰক্ৰিয়া
Oct 24, 2023
বাদাম আৰু বল্টসমূহ কেৱল সাধাৰণতে ব্যৱহৃত ফাষ্টনাৰেই নহয়, নিৰ্মাণ আৰু অন্যান্য যান্ত্ৰিক প্ৰক্ৰিয়াৰ সময়ত ব্যৱহৃত অন্যতম মৌলিক উপাদানও। যদিও ফাষ্টনাৰটো নিজেই বাস্তৱত সৰল যেন লাগিব পাৰে যদিও তেওঁলোকৰ উৎপাদন প্ৰক্ৰিয়াৰ উন্নতিৰ বাবে বহু গৱেষণা আৰু বিকাশৰ প্ৰয়োজন আছে। তেওঁলোকৰ উৎপাদন হৈছে এটা বহু-পদক্ষেপ আৰু উচ্চ-টেক প্ৰক্ৰিয়া যিটো যদি ভুল কৰিলে চূড়ান্ত উৎপাদনৰ কাৰ্যক্ষমতা, দীৰ্ঘায়ু আৰু গুণগত মানৰ ওপৰত যথেষ্ট প্ৰভাৱ পৰিব পাৰে। এই লেখাটোত আমি আপোনাক এই প্ৰক্ৰিয়াটো ভালদৰে বুজিবলৈ সহায় কৰিম আৰু লগতে এই ধৰণৰ ফাষ্টনাৰৰ ক্ষেত্ৰত আপুনি মনত ৰাখিব লাগিব কিছুমান গুৰুত্বপূৰ্ণ কথাও সামৰি লম।
 বাদাম আৰু বল্ট কি কি?
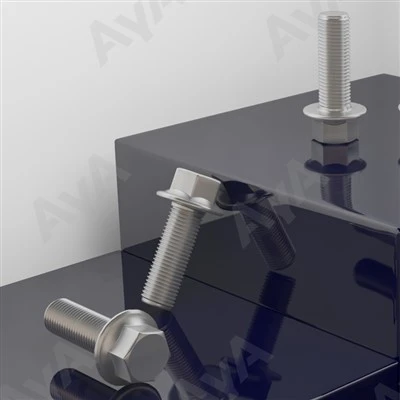
বল্ট হৈছে এটা থ্ৰেডযুক্ত ফাষ্টনাৰ সাধাৰণতে অন্য দুটা বা তাতকৈ অধিক অংশ বা সামগ্ৰী সংযোগ কৰিবলৈ ব্যৱহাৰ কৰা হয়। ইহঁত হৈছে বাহ্যিক পুৰুষৰ সূতা যাৰ অৰ্থ হ'ল যে বেছিভাগ সময়তে ইয়াক এটা পূৰ্ব-গড় মাইকী সূতাৰ সৈতে মিলাব লাগিব যাতে এটা ফাষ্টনিং সফল হ'ব পাৰে।
বাদামটো এটা থ্ৰেডযুক্ত ফুটা, বা আন কথাত ক’বলৈ গ’লে, বল্টৰ সৈতে সংযোগ হ’বলগীয়া পূৰ্ব-গঠিত মাইকী সূতা। বাদামটোৱেই ক্লেম্পিং বল প্ৰদান কৰিব আৰু এইদৰে যিকোনো অক্ষীয় গতি বন্ধ কৰিব।
বাদাম আৰু বল্টবোৰে কেনেকৈ কাম কৰে?
বাদাম আৰু বল্ট হৈছে উৎপাদন, নিৰ্মাণ, আৰু অভিযান্ত্ৰিকীকৰণৰ কিছুমান সাধাৰণ উপাদান। সাধাৰণতে বেছিভাগ সঁজুলি আৰু যন্ত্ৰই প্ৰক্ৰিয়াটোৰ পৰিৱেশ, সামগ্ৰী আৰু অন্যান্য প্ৰয়োজনীয়তাৰ ওপৰত ভিত্তি কৰি নিৰ্বাচিত কৰা বহু ধৰণৰ বাদাম আৰু বল্ট ব্যৱহাৰ কৰিবলৈ গৈ আছে।
বাদাম আৰু ইয়াৰ মিল থকা বল্টবোৰ সাধাৰণতে একাধিক ভিন্ন অংশ একেলগে বান্ধিবলৈ ব্যৱহাৰ কৰা হয়। বল্টবোৰ বাহ্যিক সূতা যদিও ইয়াক অভ্যন্তৰীণ সূতা, যেনে বাদামৰ অবিহনে ব্যৱহাৰ কৰিব নোৱাৰি।
বল্ট নিৰ্মাণ প্ৰক্ৰিয়া আৰম্ভ হোৱাৰ আগতে কি সিদ্ধান্ত ল’ব লাগে?
উৎপাদন প্ৰক্ৰিয়া আৰম্ভ হোৱাৰ আগতে, তেওঁলোকে বল্টবোৰ ফিট হোৱাটো বিচাৰে বুলি স্পেচিফিকেশনৰ সিদ্ধান্ত লোৱাটো প্ৰয়োজনীয়। ইয়াৰ ভিতৰত আকাৰ, আকৃতি আৰু প্ৰয়োজনীয় সামগ্ৰীৰ ক্ষেত্ৰত সঠিক নিৰ্দিষ্টতা থকাটো অন্তৰ্ভুক্ত। মূল বাদাম আৰু বল্ট নিৰ্মাণৰ নিৰ্দিষ্টকৰণ যিয়েই নহওক কিয়, উৎপাদন প্ৰক্ৰিয়াটো মোটামুটিভাৱে একে হ'ব পাৰে, অধিক নিখুঁত আৰু জটিল বল্টৰ ডিজাইনত আপুনি নিৰ্ধাৰণ কৰা নিৰ্দিষ্টতাসমূহৰ সৈতে খাপ খুৱাব পৰাকৈ যোগ কৰা পদক্ষেপসমূহ যোগ হ'ব পাৰে।
বল্টৰ বাবে উৎপাদন প্ৰক্ৰিয়া কি?
বল্টৰ বাবে উৎপাদন প্ৰক্ৰিয়াত সাধাৰণতে সাতটা সুকীয়া পদক্ষেপ অন্তৰ্ভুক্ত কৰা হয়। আপুনি নিৰ্মাণ কৰা বল্টসমূহৰ সঠিক আকৃতি, নিৰ্দিষ্টকৰণ, শক্তি, স্থায়িত্ব, আৰু অন্যান্য গুণসমূহ নিশ্চিত কৰাৰ বাবে এইবোৰ গুৰুত্বপূৰ্ণ।
1. তাঁৰ- উৎপাদনৰ প্ৰথম পদক্ষেপৰ বাবে ষ্টীলৰ তাঁৰডাল অকইল কৰা হ'ব আৰু প্ৰি-নিৰ্ধাৰিত দৈৰ্ঘ্যলৈ কাটিব লাগিব। ISO 898-1 ৰ প্ৰয়োজনীয়তা পূৰণ কৰিব লাগিব।
2. ঠাণ্ডা জাল- তীখাটো তাৰ পিছত সঠিক আকৃতিত ঢালাই কৰা হয়। এই প্ৰক্ৰিয়াটো কোঠাৰ উষ্ণতাত সম্পূৰ্ণ কৰা হয়।
3. বল্ট হেড- বল্টৰ মূৰটো গঠন কৰি তীখাটোক উচ্চ চাপত থকাৰ সময়ত বিভিন্ন আকৃতি ল’বলৈ বাধ্য কৰাই।
4. থ্ৰেডিং- ৰোলিং আৰু কাটিব পৰা প্ৰক্ৰিয়াৰ জৰিয়তে বল্টৰ থ্ৰেডবোৰ সৃষ্টি কৰা হয়।
5. তাপ চিকিৎসা- ব্যৱহৃত তীখা কঠিন কৰিবলৈ অতি তাপ ব্যৱহাৰ কৰা হয়।
6. পৃষ্ঠ চিকিৎসা- আপুনি প্ৰয়োজনীয় বল্টৰ ধৰণৰ ওপৰত নিৰ্ভৰ কৰি; বল্টৰ ফিনিচিঙত বিভিন্ন ধৰণৰ প্লেটিং যোগ কৰা হয়। এইবোৰে বল্টটোত বিভিন্ন গুণ যোগ কৰাত সহায় কৰে।
7. পেকিং/ ষ্টকিং আৰু মান নিয়ন্ত্ৰণ- এবাৰ বল্টবোৰ নিৰ্মাণ কৰা হ’লে, পেকেজ কৰি পঠোৱাৰ আগতে সেইবোৰ গুণগত নিয়ন্ত্ৰণ কৰিব লাগিব। গুণগত নিয়ন্ত্ৰণ প্ৰক্ৰিয়াই বল্টসমূহ সামঞ্জস্যপূৰ্ণ আৰু একেধৰণৰ হোৱাটো নিশ্চিত কৰাত সহায় কৰে আৰু লগতে আন্তঃৰাষ্ট্ৰীয় আই এছ অ’ৰ মানদণ্ডসমূহো ফিট কৰি ৰাখিব লাগে।
বল্টৰ বাবে উৎপাদন প্ৰক্ৰিয়াই কেনেকৈ কাম কৰে?
সঠিক বল্টৰ বাবে উৎপাদন প্ৰক্ৰিয়াৰ বিভিন্ন ভিন্ন পদক্ষেপ থাকিব পাৰে, তাৰ ওপৰত নিৰ্ভৰ কৰি বল্টৰ ডিজাইন কিমান জটিল সেইটোৰ ওপৰত নিৰ্ভৰ কৰে। সাধাৰণতে, তীখাৰ তাঁৰক এটা বল্টলৈ ঘূৰাই দিবলৈ প্ৰক্ৰিয়াটো তলত দিয়া ধৰণৰ:
1. ঠাণ্ডা জাল
এই প্ৰক্ৰিয়াটো আৰম্ভ হয় এটা ডাঙৰ তীখাৰ তাঁৰ লৈ আৰু তাৰ পৰা আনকয়লিং কৰি। তাৰ পিছত ইয়াক আপুনি সৃষ্টি কৰা বল্টৰ ধৰণৰ বাবে প্ৰযোজ্য আন্তৰ্জাতিক ISO 898-1 মানদণ্ডৰ প্ৰয়োজনীয় দৈৰ্ঘ্যত কাটি দিয়া হয়। এই প্ৰক্ৰিয়াৰ সময়ত তাঁৰৰ ৰড সঠিক আকৃতি দিবলৈ বিশেষ সঁজুলি আৰু সঁজুলি ব্যৱহাৰ কৰা হয়। এই সমগ্ৰ প্ৰক্ৰিয়াটো কোঠাৰ উষ্ণতাত ঘটি আছে, যথেষ্ট উচ্চ তাপ ব্যৱহাৰ কৰা হৈছে।
ঠাণ্ডাৰ সময়ত-ফৰ্জিং প্ৰক্ৰিয়া যিয়ে বল্টবোৰক ইহঁতৰ হ'বলগীয়া আকৃতি দিয়ে, সেইটোৱে তাঁৰডালক বিভিন্ন আকৃতি দিবলৈ আৰু ইয়াক বিভিন্ন আকৃতিত ঢালিবলৈ উচ্চ চাপৰ সহায়ত ব্যৱহাৰ কৰা হয়। এই পৰ্যায়ত নিৰ্ধাৰণ কৰা সহনশীলতাৰ প্ৰয়োজনীয়তা কেৱল এটা-শৈমিটাৰৰ শতাধিক হ'ব পাৰে যিয়ে নিখুঁত প্ৰয়োজনীয়তা কিমান উচ্চ সেই কথা প্ৰদৰ্শন কৰে।
ঠাণ্ডা জাৰ্চৰ এটা উপকাৰীতা হ'ল ই এক অতি ক্ষীপ্ৰ প্ৰক্ৰিয়া হ'ব পাৰে যিয়ে একেধৰণৰ-আকৃতিৰ বল্ট উৎপন্ন কৰে। কিন্তু অধিক জটিল বল্টৰ ডিজাইনৰ কথা আহিলে প্ৰায়ে এনেকুৱা হয় যে ঠাণ্ডা জাল কেৱল সেইবোৰ শুদ্ধ আকৃতি দিয়াৰ বাবে ব্যৱহাৰ কৰিব নোৱাৰি। সেই ক্ষেত্ৰত বল্টৰ বিকাশৰ বাবে দুটা অতিৰিক্ত প্ৰক্ৰিয়া ব্যৱহাৰ কৰিব পৰা যায়। এইবোৰক টাৰ্নিং বা ড্ৰিলিং বুলি জনা যায়।
টাৰ্নিং বুলিলে এনে এটা প্ৰক্ৰিয়াক বুজায় য'ত বল্টবোৰ অতি উচ্চ গতিৰে পচি যায় আৰু ষ্টীল কাটিব লাগে যাতে ইয়াক সঠিক ডিজাইন আৰু আকৃতি দিয়া হয়। আনহাতে যেতিয়া ফুটাবোৰ বল্টটোত ড্ৰিল কৰি লোৱাৰ প্ৰয়োজন হয় তেতিয়া আনফালে ড্ৰিলিং ব্যৱহাৰ কৰিব পাৰি। এই প্ৰক্ৰিয়াৰ এই পৰ্যায়ত কিছুমান বল্টত ৱাশ্বাৰো সংলগ্ন থাকিব পাৰে।
থ্ৰেড প্ৰচেছিং হৈছে চূড়ান্ত পদক্ষেপ যিটো সম্পন্ন কৰা হয় আৰু ষ্টীল এতিয়াও কোমল হৈ থাকে কাৰণ ইয়াৰ লগত বহুত ৰোলিং আৰু কাটিব লাগে। প্ৰক্ৰিয়া হিচাপে ৰোলিং কৰাটো ঠাণ্ডা জাল হোৱাৰ সৈতে অত্যন্ত মিল আছে কাৰণ ইয়াত ডাইৰ মাজেৰে চলন্ত বল্টবোৰ গঠন কৰি তীখাখিনি মল্ডিং কৰাও অন্তৰ্ভুক্ত কৰা হয় যাতে প্ৰয়োজনীয় থ্ৰেডবোৰ থাকে। কাটিব পৰাটো তীখা আঁতৰোৱাৰ সৈতে জড়িত হৈ সূতা গঠন কৰে।
২) তাপ পৰিশোধন ৷
এবাৰ বল্টৰ সম্পূৰ্ণ আকৃতি হ’লে মূৰৰ পৰা সূতালৈকে তাপ পৰিশোধনৰ সময় আহি পৰিছে। সকলো বল্টৰ বাবে তাপ পৰিশোধন এটা প্ৰয়োজনীয়তা। এই প্ৰক্ৰিয়াত তীখা কঠিন হ’বৰ বাবে বল্টৰ সংস্পৰ্শলৈ অহাৰ প্ৰয়োজন হয়। তাপ পৰিশোধনে তীখাৰ বৈশিষ্ট্য সলনি কৰি ইয়াক কঠিন কৰি তোলে। তেনেদৰে, যদি প্ৰক্ৰিয়াটোৰ এই পৰ্যায়ত থ্ৰেডিং হ'ব লাগিছিল তেন্তে ইয়াক বহুত বেছি খৰচী আৰু সম্পূৰ্ণ কৰাটো কঠিন হ'ব।
তথাপিও তাপ পৰিশোধনৰ পিছত সম্ভাৱ্যভাৱে থ্ৰেডিং কৰাৰ সুবিধা আছে কাৰণ ইয়াৰ দ্বাৰা নিশ্চিত হ’ব পাৰে যে বল্টটোৰ ক্লান্তিৰ প্ৰদৰ্শন উন্নত হ’ব।
দীঘল বল্টৰ ক্ষেত্ৰত যিবোৰৰ দৈৰ্ঘ্যৰ দৈৰ্ঘ্যৰ দহ গুণতকৈ অধিক ব্যাসৰ এটা পোন কৰা প্ৰক্ৰিয়াৰ প্ৰয়োজন হয় যাতে তাপ পৰিশোধনক তীখাটোক তীখাৰ তাঁৰৰ পৰ্যায়ত থকা আকৃতিলৈ ঘূৰাই অনাৰ পৰা বন্ধ কৰা হয়।
৩/ পৃষ্ঠৰ চিকিৎসা
গ্ৰাহকে নিৰ্ধাৰণ কৰা বল্টৰ বাবে প্ৰয়োগ আৰু প্ৰয়োজনীয়তাসমূহ নিৰ্ণয় কৰিবলৈ গৈ আছে যে কি ধৰণৰ পৃষ্ঠীয় চিকিৎসা ব্যৱহাৰ কৰা হ’ব। সাধাৰণতে পৃষ্ঠৰ আটাইতকৈ সাধাৰণ ধৰণৰ চিকিৎসাত এনে চিকিৎসা পদ্ধতি অন্তৰ্ভুক্ত কৰা হয় যিয়ে ফাষ্টনাৰবোৰক জাৰণৰ প্ৰতি বহু বেছি প্ৰতিৰোধী কৰি তোলে। এই গেলভানাইজড আৱৰণ ইলেক্ট্ৰ’লাইটিক চিকিৎসাৰ জৰিয়তে প্ৰয়োগ কৰা হয়।
এই প্ৰক্ৰিয়াৰ সময়ত বল্টটো জিংকত ডুবাই ৰখা হয় আৰু তৰল পদাৰ্থ থাকে আৰু এটা বৈদ্যুতিক প্ৰবাহ ব্যৱহাৰ কৰি জিংকটো বল্টটো আৱৰণ দিবলৈ বাধ্য কৰা হয়। এই প্ৰক্ৰিয়াটো বল্টক জাৰণৰ প্ৰতি অধিক প্ৰতিৰোধী কৰি তোলাৰ বাবে অতি উত্তম হ’লেও ইয়াৰ সৈতে জড়িত হাইড্ৰ’জেন ভংগুৰতাৰ অতিৰিক্ত আশংকা থাকে।
য'ত জাৰণ প্ৰতিৰোধ ক্ষমতা কোনো প্ৰাথমিক চিন্তাৰ বিষয় নহয় তেতিয়া এই পদক্ষেপৰ সময়ত ফছফেট প্ৰয়োগ কৰাটোও সাধাৰণ কথা। এইটো এটা অধিক খৰচ-কাৰ্যকৰী প্ৰক্ৰিয়া যাৰ বাবে ইয়াক প্ৰায়ে নিৰ্বাচিত কৰা হয়। অধিক উন্নত বল্ট ডিজাইনত অতিৰিক্ত সমাবেশৰ প্ৰয়োজনীয়তাও থাকিব পাৰে, যেনে ব্ৰেকেট। আন বল্টৰ বাবেও সম্ভৱতঃ পেচিংৰ প্ৰয়োজন হ’ব পাৰে। এটা লক কৰা পেচে এটা ডাঠ নাইলন স্তৰৰ প্ৰয়োগৰ জৰিয়তে তিনিটা সূতাৰ গ্ৰিপ উন্নত কৰাত সহায় কৰিব পাৰে, আনহাতে এটা তৰল পেচে থ্ৰেডটো ভাল কৰাৰ বাবে অতি উত্তম-ফৰ্মিং টৰ্ক।
4. গুণগত নিয়ন্ত্ৰণ
গুণগত নিয়ন্ত্ৰণেই হৈছে উৎপাদন প্ৰক্ৰিয়াৰ চূড়ান্ত পদক্ষেপ আৰু ই নিশ্চিত কৰাত সহায় কৰে যে বল্টৰ প্ৰতিটোৰ গুণগত মানৰ বাবে পৰীক্ষা কৰা হয় আৰু ইয়াক পেকেজ কৰি পঠোৱাৰ আগতে পৰীক্ষা কৰা হয়।
উপসংহাৰ
বাদাম আৰু বল্ট নিৰ্মাণৰ কথা আহিলে প্ৰক্ৰিয়াটো তুলনামূলকভাৱে সহজ হ’ব পাৰে, বিশেষকৈ মানক বল্ট আৰু বাদামৰ বাবে। কিন্তু বল্টৰ ডিজাইন যিমানেই জটিল আৰু কাষ্টমাইজড হ’ব সিমানেই অধিক পদক্ষেপ যোগ কৰিব লাগিব যাতে চূড়ান্ত ফাষ্টনাৰটো প্ৰয়োজনীয় মানদণ্ডৰ হ’ব বুলি নিশ্চিত কৰাত সহায় কৰিব পাৰে। গ্ৰাহকৰ প্ৰয়োজনীয়তাই প্ৰশ্ন কৰা বল্টটোৰ পৃষ্ঠৰ শেষৰ ফিনিচিঙতো প্ৰভাৱ পেলাব পাৰে।
Fasteners বিচাৰিছেনে?
তলত ক্লিক কৰি AYA Fasteners ৰ বিস্তৃত ফাষ্টনাৰ কেটেলগ ব্ৰাউজ কৰক, য'ত আছে উচ্চ-গুণগত স্ক্ৰু, বল্ট, ৱাশ্বাৰ, আৰু বাদামৰ সামগ্ৰীসমূহ।

দূৰভাষ: +86-311-85870676

WhatsApp/Wechat: +8615532219049

ইমেইল: sales@ayafasteners.com

ঠিকনা: হেবেই প্ৰদেশ, চীন